木材の接合方法を理解する
本ページでは、建築用木質部材や家具部材で用いられる代表的な接合方法の原理と検討ポイントを、比較・学習目的の情報として整理しています。BOLE LAB COREは木材の製造・加工・試験を行う事業者ではなく、接合部の試験済み耐力を保証するものではありません。接合方法の適否は、製造・加工を担う事業者にご確認いただくとともに、構造的な用途については資格を有する構造設計者による確認が必要です。
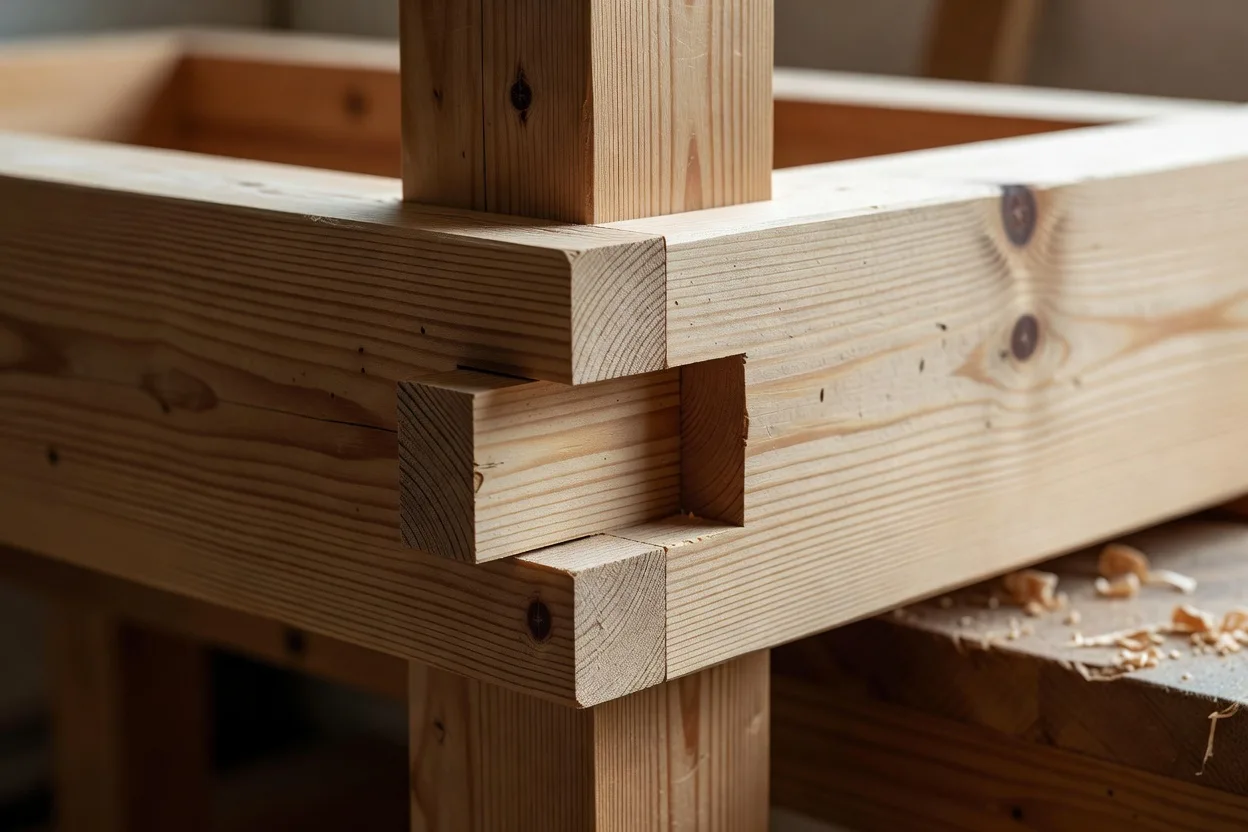
ほぞ接合(Mortise and Tenon)
一方の部材端部に突起状のほぞを加工し、もう一方の部材に彫り込んだほぞ穴に差し込んで接合する、軸組構造における基本的な接合方法です。ほぞが荷重を面で受けるため、柱と梁、框と桟など直交する部材同士の接合に適しています。
主な用途
建築用の柱梁接合、框組み家具の脚部と幕板の接合、建具の框組みなど、軸方向の部材を直交させて固定する箇所で広く使われます。
材料面の考慮事項
ほぞ・ほぞ穴ともに木目方向と荷重方向の関係を確認する必要があります。含水率の変化によって木材は収縮・膨張するため、乾燥状態の管理が不十分だと、がたつきや割れが生じやすくなります。
製造上の要件
ほぞの厚み・長さとほぞ穴の寸法は、使用する加工機械や治具の精度に応じて事前に取り決めておく必要があります。製造を担う事業者ごとに標準とする公差が異なるため、発注前の仕様確認が重要です。
組立時の留意点
接着剤や木栓を併用する場合は、接着剤の硬化時間や木栓の打ち込み順序が仕上がりに影響します。無理な圧入は部材の割れを招くため、適切な挿入力での組み立てが求められます。
寸法公差
ほぞの厚みに対してわずかな遊びを設けることが多いですが、適切な値は樹種・含水率・用途によって異なるため、個別に製造者と確認する必要があります。
維持管理・点検
経年による乾燥収縮で接合部にわずかな隙間が生じることがあるため、定期的な点検により緩みの有無を確認することが推奨されます。
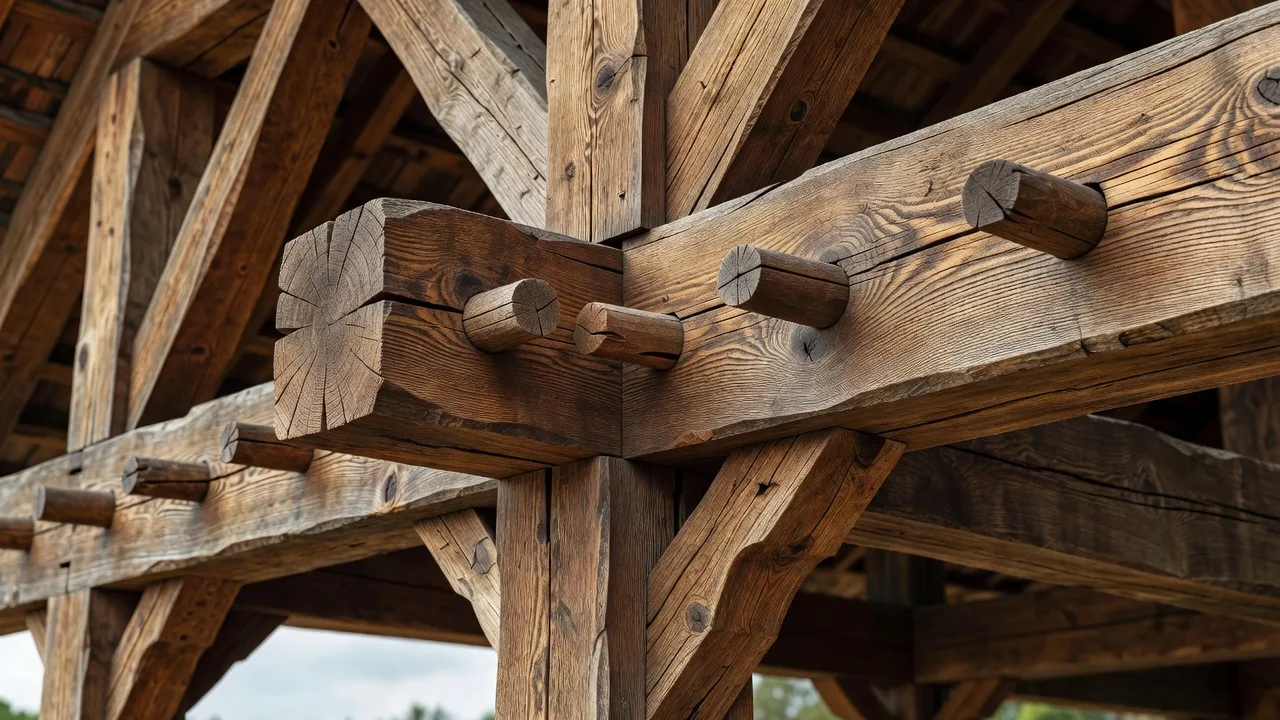
ダボ接合(Dowel Connections)
円筒状のダボを、接合する双方の部材に開けた穴に差し込み、位置を揃えながら固定する接合方法です。比較的小さな接合面でも位置決めがしやすく、パネル接合や框組みの補助的な固定として使われます。
主な用途
家具の棚板とサイド材の接合、パネルの位置決め、ほぞ接合の補強など、単独で使われる場合と他の接合方法と併用される場合があります。
材料面の考慮事項
ダボの樹種は接合する部材と同等以上の硬さを持つものを選ぶことが一般的で、木目方向を部材の荷重方向に合わせることで、せん断方向への耐力を確保しやすくなります。
製造上の要件
ダボ穴の位置精度は接合部全体の仕上がりに直結します。複数のダボを使用する場合、穴位置のわずかなずれが組立時の反りや隙間につながるため、治具による位置決めが重要です。
組立時の留意点
接着剤を併用する場合、ダボ表面の溝が接着剤の逃げ道として機能しているかを確認します。圧入が強すぎると部材が割れる可能性があるため、適切なクランプ圧の管理が必要です。
寸法公差
ダボ径と穴径の差はごくわずかに設定されることが多く、季節や含水率変化による緩みを避けるため、使用環境に応じた調整が必要です。
維持管理・点検
構造的な荷重を受ける箇所に使用する場合は、経年劣化による緩みの有無を定期的に確認することが望まれます。
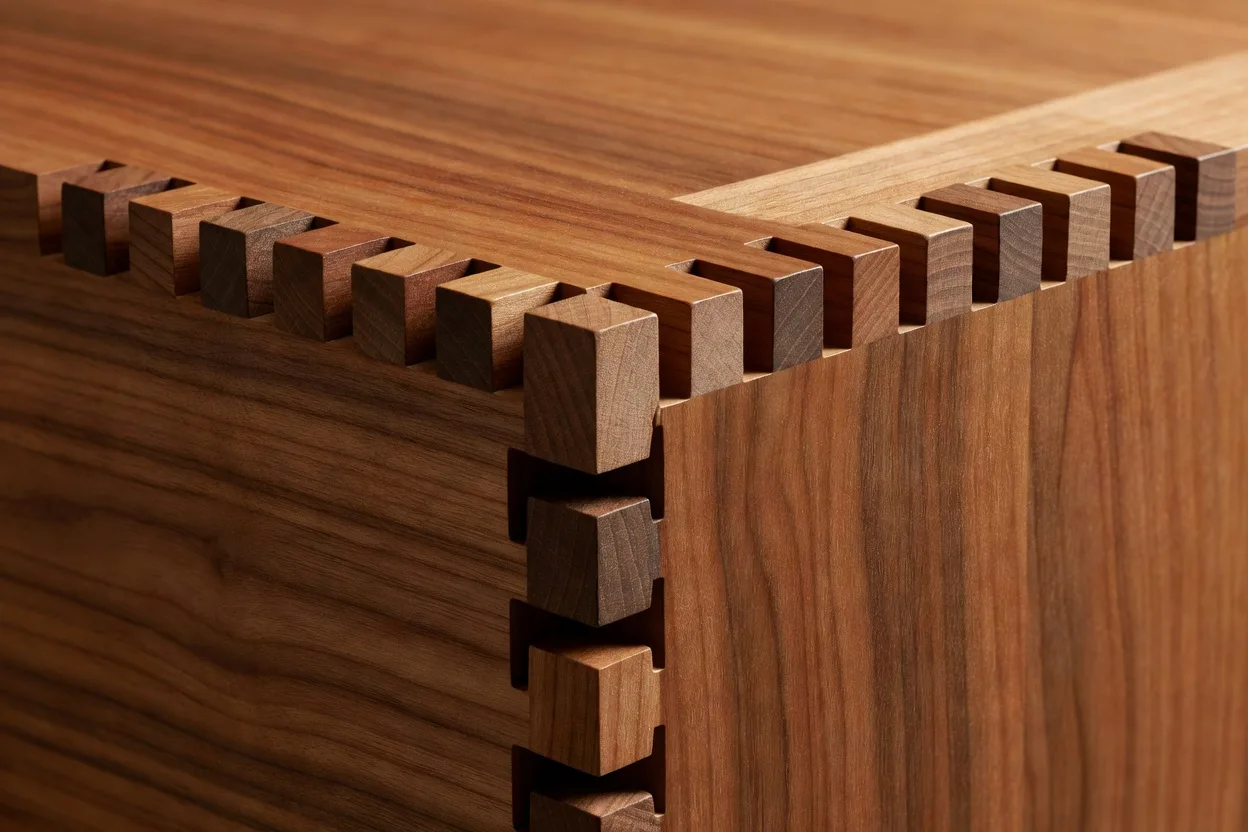
フィンガージョイント(Finger Joints)
部材の端部に櫛形の凹凸を加工し、接着剤とともに組み合わせることで、短尺材を長尺材のようにつなぎ合わせる接合方法です。集成材や造作用部材など、工業的に生産される木質製品で広く採用されています。
主な用途
集成材の芯材、建築用造作材の下地、長さに制約のある材料を有効活用する場面など、量産性が求められる用途で使われます。
材料面の考慮事項
フィンガージョイントの性能は使用する接着剤と樹種の組み合わせに依存するため、製品ごとに許容される使用条件(屋内・屋外、荷重条件など)を確認する必要があります。
製造上の要件
フィンガー形状の加工には専用の機械加工が必要で、手加工での再現は困難です。加工精度と接着剤の塗布量、プレス圧力が製品の品質を左右します。
組立時の留意点
フィンガージョイント材は多くの場合、既に接合・プレス済みの状態で納品されるため、現場での組立作業自体は通常の木材と同様に扱えますが、継ぎ目の位置が意匠的に目立つ場合は配置の検討が必要です。
寸法公差
継ぎ目部分の反りやねじれは、フィンガー形状の加工精度と接着剤の硬化条件に依存するため、製品規格に基づいた確認が必要です。
維持管理・点検
継ぎ目部分は周囲と異なる吸湿特性を持つことがあるため、仕上げ後の経年変化を確認し、必要に応じて目視点検を行うことが推奨されます。
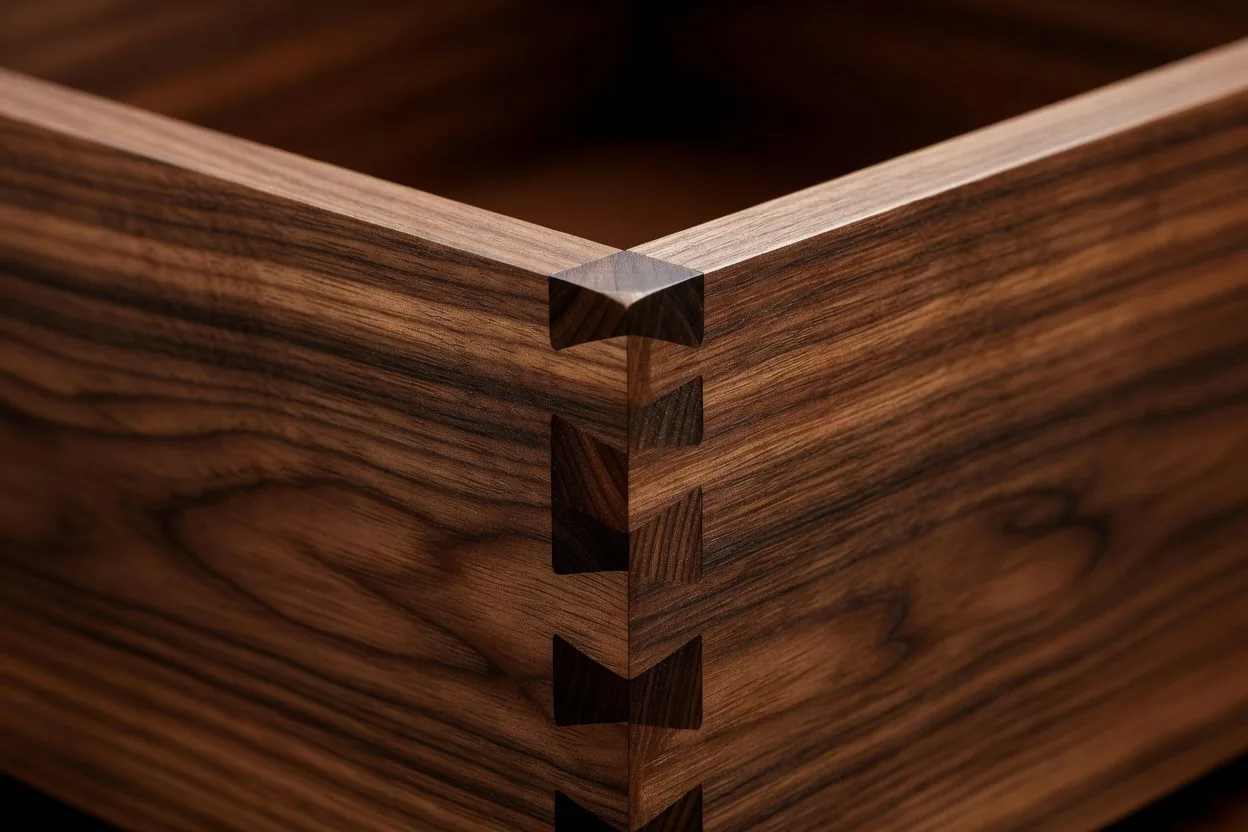
ダブテール接合(Dovetail Joints)
台形状の凹凸を部材端部に加工し、互いに差し込むことで引張方向への抜けを防ぐ接合方法です。接着剤や金物をほとんど使わずに機械的な噛み合わせで強度を得られる点が特徴です。
主な用途
引出しの側板と前板・背板の接合、箱物家具の角部など、引張方向の力がかかりやすい箇所で古くから使われています。
材料面の考慮事項
テール部分は木口に近い形状となるため、木目の通り方や樹種の粘り強さによって割れやすさが異なります。硬すぎる樹種や乾燥が不十分な材料では、組立時に欠けが生じやすくなります。
製造上の要件
手加工では熟練した技術が必要で、ピッチやテーパー角度を均一に保つことが難しくなります。治具やルーター、CNC加工を用いることで、均一性を確保しやすくなります。
組立時の留意点
圧入による組立が基本となるため、過度な力をかけると割れの原因になります。接着剤を併用する場合は、全面に均一に塗布し、はみ出した接着剤を早期に拭き取る必要があります。
寸法公差
テールとソケットの嵌合はわずかな圧入が前提となることが多いですが、適切なクリアランスは樹種や含水率によって異なるため、試作による確認が推奨されます。
維持管理・点検
木口に近い形状のため、乾燥収縮によって隙間が生じることがあります。使用環境の湿度変化が大きい場合は、経年での状態確認が望まれます。
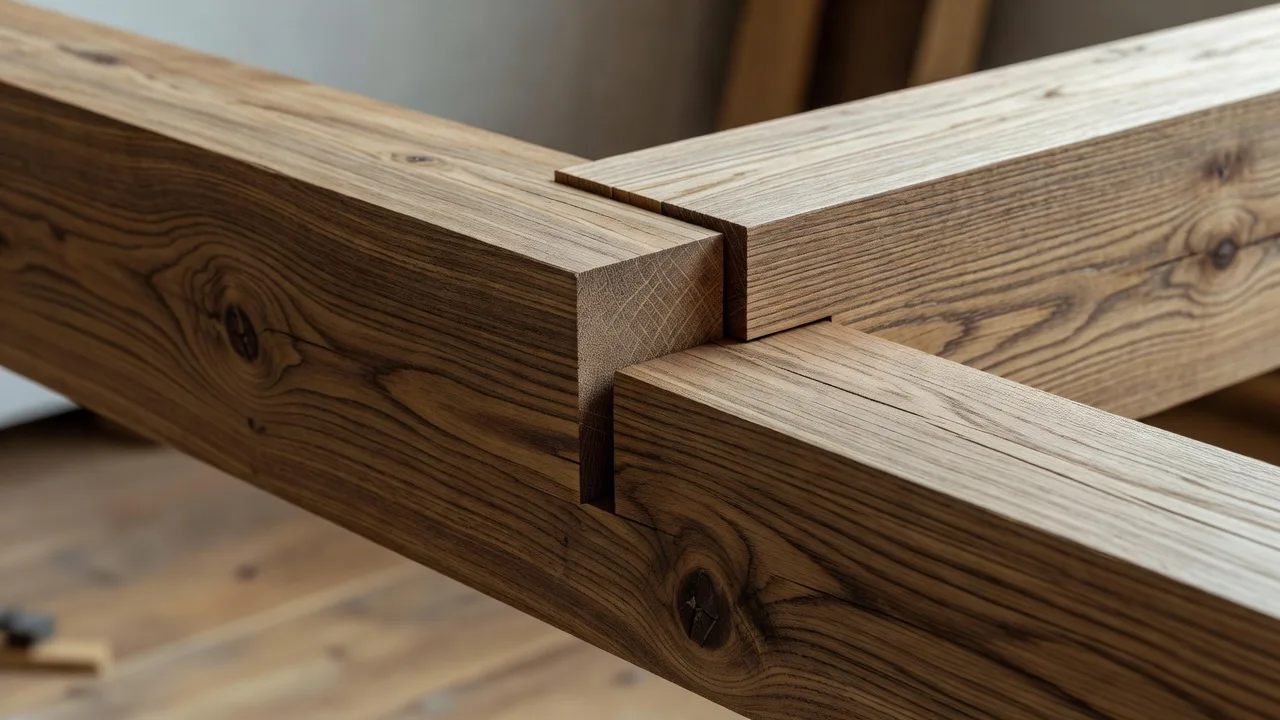
相欠き接合(Half-Lap Joints)
接合する部材それぞれを半分の厚みまで欠き込み、重ね合わせることで表面を揃えて接合する方法です。交差する桟材や框組みの角部など、比較的加工が容易な接合方法として使われます。
主な用途
格子状の框組み、棚や建具の骨組み、交差する部材同士の面を揃えたい箇所で広く用いられます。
材料面の考慮事項
欠き込み部分は部材の厚みが半分になるため、その部分の強度は元の部材より低くなります。使用する樹種の硬さや、欠き込み位置と荷重方向の関係を確認する必要があります。
製造上の要件
欠き込みの深さと幅の精度が、接合面の密着度に直結します。手加工・機械加工のいずれでも対応可能ですが、複数箇所を均一に加工する場合は治具の使用が望まれます。
組立時の留意点
接着剤や釘・ビスを併用する場合が多く、接合面の密着を確保したうえで固定することが重要です。欠き込み部分にわずかな隙間があると、ぐらつきの原因になります。
寸法公差
欠き込みの深さは部材厚みの誤差に敏感なため、同一ロットの材料でも個体差を踏まえた調整が必要になることがあります。
維持管理・点検
露出する意匠として使う場合、経年による木材の収縮で欠き込み部分にすき間が見えてくることがあるため、仕上げ後の状態確認が推奨されます。
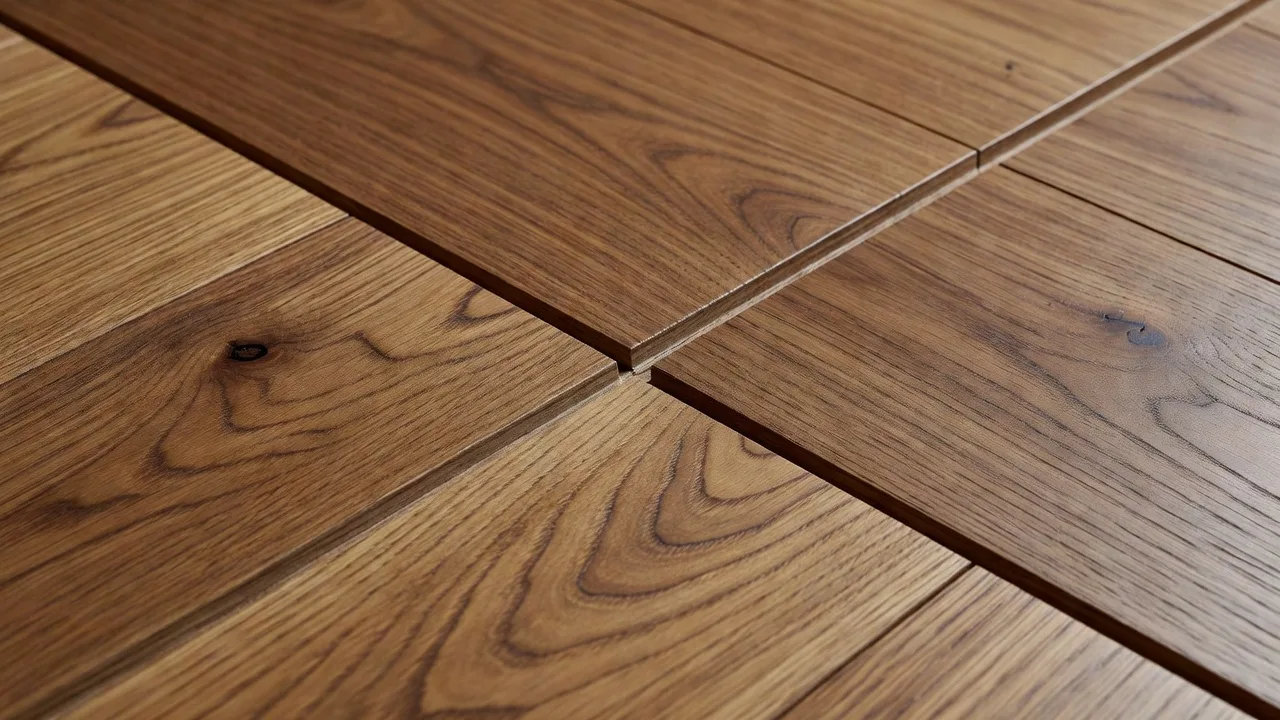
シンプル嵌合(Tongue and Groove)
一方の部材の側面に突起(タング)を、もう一方に対応する溝(グルーブ)を加工し、板同士を並べてはめ込んでいく接合方法です。フローリングや羽目板など、面として連続させる部材の位置合わせに使われます。
主な用途
無垢フローリング、壁面の羽目板パネル、天井板など、複数枚の板を並べて一つの面を構成する用途で広く使われます。
材料面の考慮事項
板幅方向の含水率変化による伸縮を吸収できるよう、タングとグルーブの間にわずかな余裕を設ける設計が一般的です。樹種によって伸縮率が異なるため、使用環境に応じた検討が必要です。
製造上の要件
タングとグルーブの寸法は専用のモルダー加工機によって均一に加工されることが多く、手加工での再現は精度確保が難しくなります。
組立時の留意点
板を並べる際は、タングを無理に押し込まず、木槌などで均等に叩き込むことが推奨されます。板の反りがある場合は、組立前に補正が必要です。
寸法公差
タングの厚みとグルーブの幅には、施工後の伸縮を吸収するためのわずかな隙間が設定されることが一般的で、製品ごとの規格を確認する必要があります。
維持管理・点検
湿度変化の大きい環境では、板間にすき間や突き上げが生じることがあるため、施工後の季節変化を踏まえた点検が推奨されます。
スプライン接合(Spline Joints)
接合する二つの部材それぞれに溝を加工し、別部材である薄板状のスプラインを差し込むことで位置を合わせながら接合する方法です。パネルの端部同士をつなぐ場合や、位置決めと補強を兼ねたい箇所で使われます。
主な用途
パネル材の長辺接合、天板の幅はぎ、パネル同士の位置合わせを必要とする箇所などで使われます。
材料面の考慮事項
スプラインの樹種は、接合する部材と木目方向の収縮特性が近いものを選ぶことが望まれます。異なる樹種を組み合わせる場合、収縮差による浮きや反りに注意が必要です。
製造上の要件
溝の加工位置と深さが左右の部材で一致していないと、接合面にずれが生じます。ルーターやスロッターなどの専用工具による加工精度の確保が重要です。
組立時の留意点
接着剤を使用して固定することが一般的で、スプラインと溝の間に適切な接着剤の量を確保しつつ、圧着時に部材がずれないよう治具で固定する必要があります。
寸法公差
スプラインの厚みと溝幅の差はわずかに設定されることが多く、きつすぎると圧着時に部材が割れる可能性があるため、試作での確認が推奨されます。
維持管理・点検
接合部分は目地として見える場合があるため、経年での色合いや収縮の変化を踏まえた点検が望まれます。
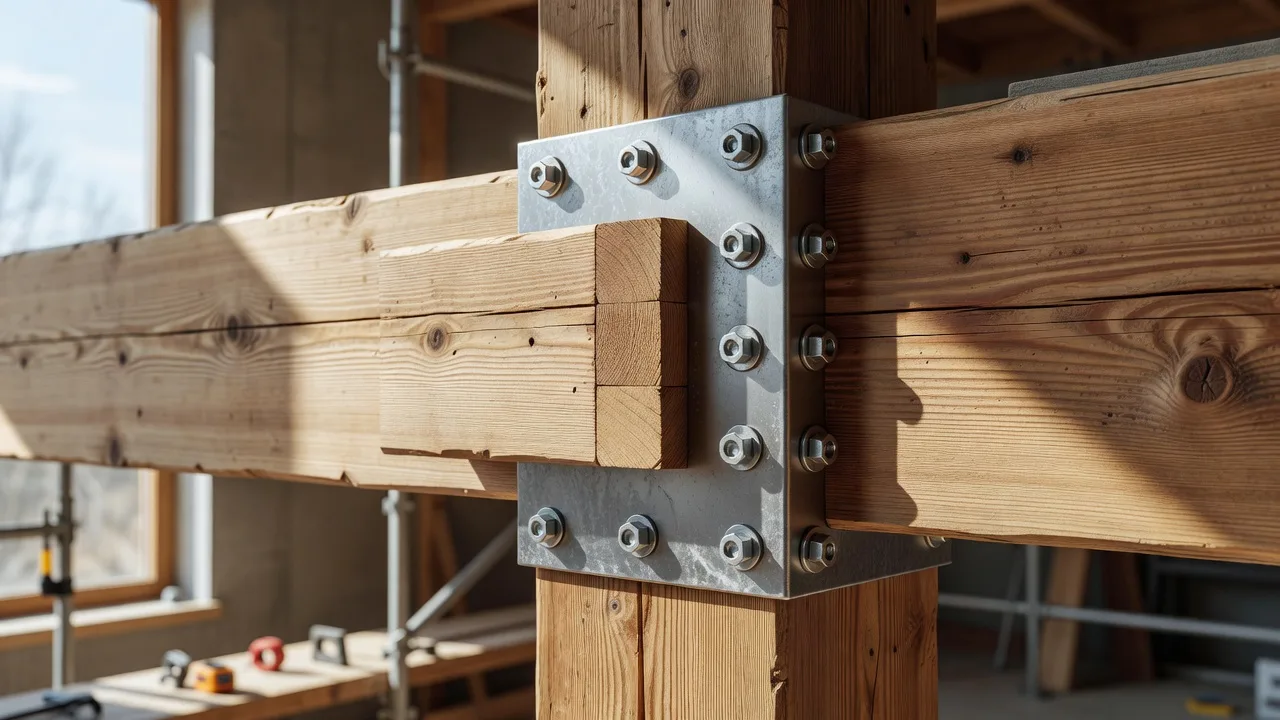
金物による接合(Mechanical Fasteners)
ビス、ボルト、鋼製プレートや専用の木材用接合金物などを用いて部材同士を固定する方法です。木材のみの接合に比べて高い固定力や施工性を確保しやすく、大断面の梁や荷重の大きい箇所で検討されます。
主な用途
大断面木質部材の接合、現場での組立を前提とした構造接合部、後から調整や分解が想定される箇所などで使われます。
材料面の考慮事項
金物を使用する部分は木材の繊維を横断する場合があり、割れや欠けのリスクが高まることがあります。木材と金物の接触部分における腐食・変色対策も確認が必要です。
製造上の要件
ビスやボルトの穴位置、下穴の径はメーカーが指定する仕様に従う必要があります。指定を外れた施工は固定力の低下や部材の損傷につながる可能性があります。
組立時の留意点
締め付けトルクや打ち込み順序が、金物の性能発揮に影響します。屋外使用の場合は、金物自体の防錆・防食仕様を事前に確認する必要があります。
寸法公差
金物の取付穴位置の精度は、金物メーカーが示す許容差に基づいて管理する必要があり、現場での現物合わせが必要になる場合もあります。
維持管理・点検
金物は木材部分と異なる経年変化(錆・緩み)を示すことがあるため、定期的な締め直しや防食状態の確認が推奨されます。
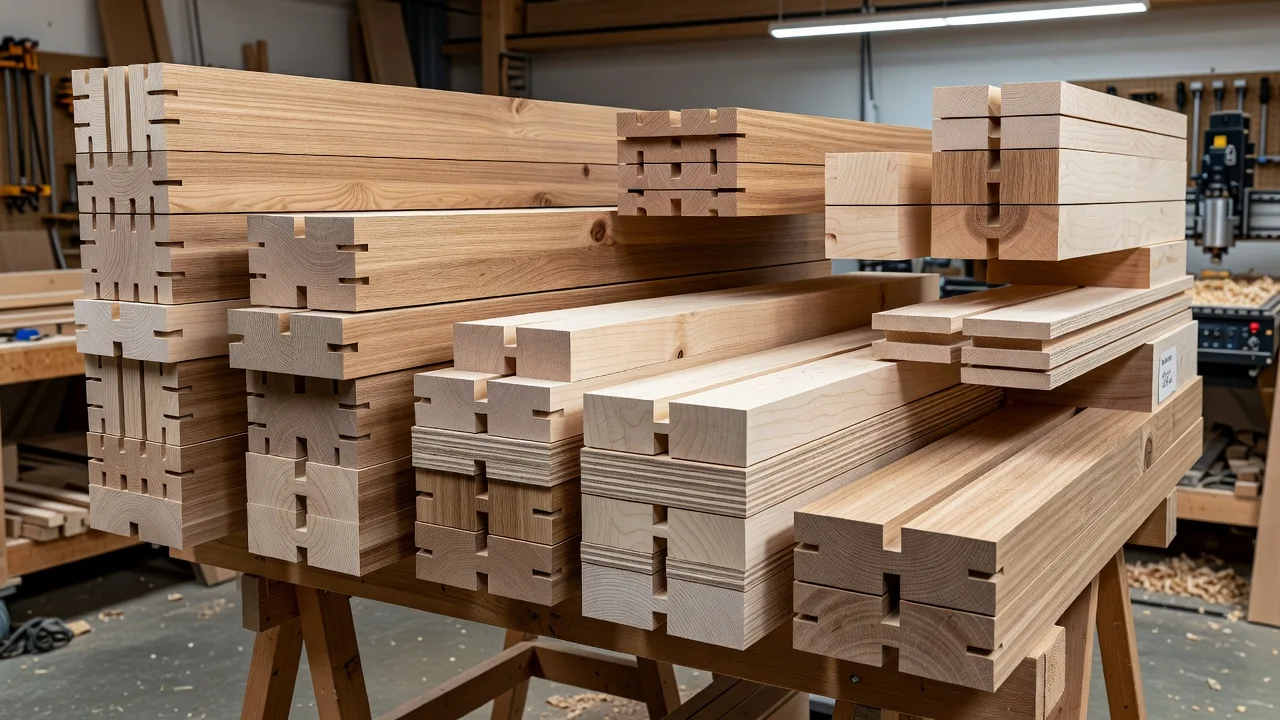
接着接合(Adhesive Bonding)
接着剤を用いて部材の接合面を一体化させる方法です。フィンガージョイントや集成材の層間接合、パネルの幅はぎなど、他の接合方法と組み合わせて使われることも多く、接合面の広さを活かして荷重を分散できます。
主な用途
集成材・CLTなどの工業木質材料の層間接合、パネルの幅はぎ、仕上げ材の下地への接着など、幅広い用途で使われます。
材料面の考慮事項
接着性能は樹種の油分や密度、含水率によって影響を受けます。接着剤メーカーが指定する適用樹種や含水率範囲を外れると、期待する接着強度が得られない可能性があります。
製造上の要件
接着面の表面処理(平滑度、清掃状態)、接着剤の塗布量、プレス圧力と保持時間は、接着剤メーカーの仕様に厳密に従う必要があります。これらの条件は製品ごとに異なります。
組立時の留意点
接着剤の硬化時間中は、指定された温湿度条件を保つ必要があります。クランプの圧力が不均一だと、部分的な接着不良につながることがあります。
寸法公差
接着層の厚みは接着剤の種類によって推奨値が異なり、厚すぎる接着層は強度低下の原因になることがあります。
維持管理・点検
接着接合部は経年や使用環境(高温多湿、直射日光など)により劣化が進む場合があるため、使用環境に応じた点検が推奨されます。
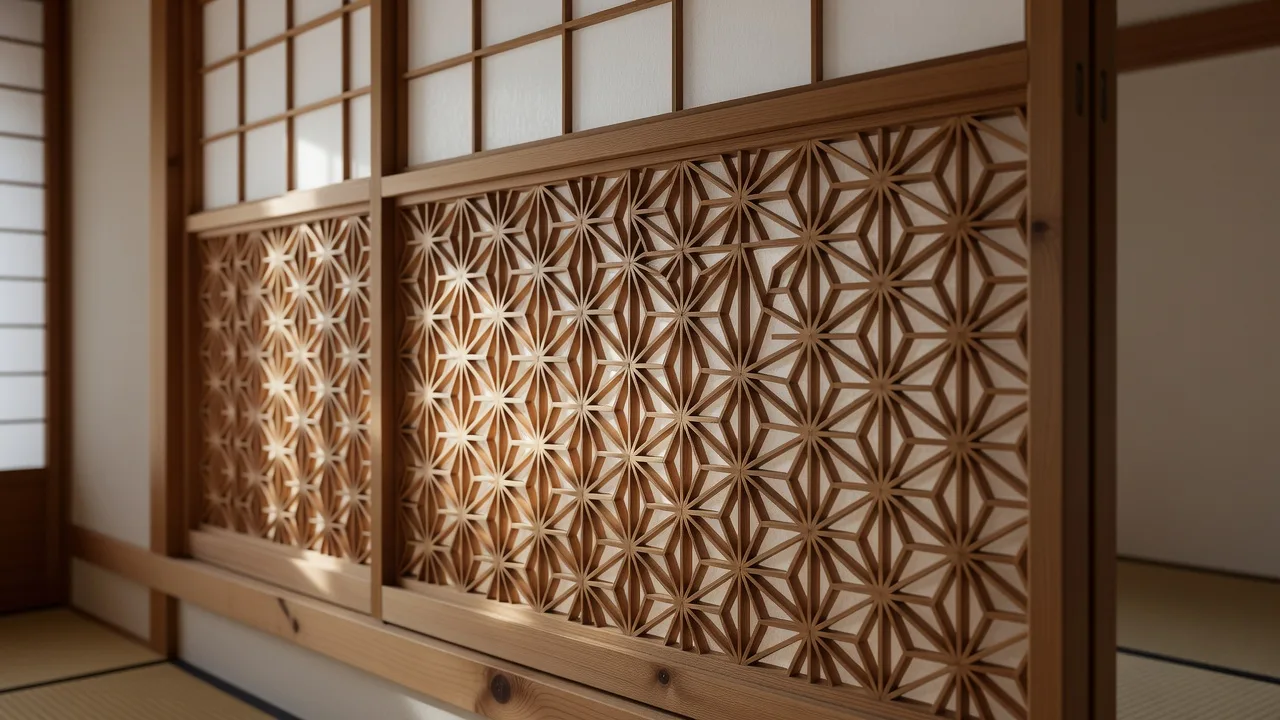
日本の伝統的な木組みの考え方(Traditional Japanese Joinery Concepts)
釘や金物をほとんど使わず、部材同士を切り欠き・組み合わせることで一体化させる、日本の伝統的な木工技術の考え方です。組子細工のような繊細な格子パターンから、社寺建築に見られる複雑な軸組接合まで、幅広い技法が含まれます。
主な用途
障子・欄間などの意匠的な格子パネル、伝統的な軸組構造の継手・仕口、内装における装飾的なアクセント要素として参照されることがあります。
材料面の考慮事項
繊細な組手を実現するには、節や割れの少ない均質な材料が求められることが多く、樹種選定の時点で意匠と加工性の両立を検討する必要があります。
製造上の要件
高精度な手加工技術を要する技法が多く、再現には熟練した職人の技術が不可欠です。量産を前提とした一般的な木質部材製造とは異なる体制が必要になります。
組立時の留意点
多くの伝統的な木組みは、部材を一定の順序で組み上げることを前提に設計されており、組立順序を誤ると正しく組み合わない場合があります。
寸法公差
伝統的な木組みの精度は、使用する道具や職人の技術に依存する部分が大きく、現代の工業規格のような統一的な公差基準は一般化されていません。
維持管理・点検
木組みの隙間や収まりは、長期的な木材の収縮・膨張の影響を受けるため、伝統建築の維持管理では定期的な目視確認と調整が行われてきました。
関連サービス
接合方法の検討は、技術検討・部材計画のサービスと合わせてご利用いただくことで、より具体的な仕様整理につながります。